


Autorius: Dany Huang, Ph.D.
„TOB New Energy“ generalinis direktorius ir tyrimų ir plėtros vadovas
Susisiekite su Dr. Huang „LinkedIn“.
Santrauka ir pagrindiniai dalykai
Elektrodų dangos mastelio keitimas nuo laboratorijos stendo iki bandomosios linijos nepavyksta dėl penkių inžinerinių kintamųjų dar prieš tai, kai chemija tampa kliūtimi: dengimo metodų šlyties greičio neatitikimas, pertraukiamas dengimo valdymas, džiovinimo krosnies talpa, rulono valdymas ir vienodumo metrologija. Pagrindinė taisyklė: receptas, veikiantis ant gręžtuvo 0,5 m/min greičiu, neperkeliamas į gamybos štampą 20 m/min greičiu tiesiog padidinus greitį.
- Plyšinio štampo danga pakeičia bandomojo masto laboratorinius metodus, nes ji iš anksto išmatuoja šlapią plėvelę iš uždaros sistemos, nepriklausomai nuo rulono greičio ir ritinėlio geometrijos.
- Pertraukiamą dangą yra sunkiausia perkelti: paleidimo/išjungimo valdymas, šlapio krašto efektai ir švino/galio ilgis priklauso nuo štampų lūpų geometrijos ir atbulinės eigos sinchronizavimo, o ne nuo siurblio.
- Džiovinimo krosnies ilgis apskaičiuojamas prieš perkant: krosnies ilgis ≈ (tirpiklio ploto apkrova × linijos greitis) / džiovinimo srautas, naudojant pavyzdį 5 m/min NMP katodo linijai esant ≈18 m.
- Linijinis ploto svorio matavimas su uždarojo ciklo grįžtamuoju ryšiu yra tai, kas atskiria bandomuosius duomenis nuo laboratorijos duomenų-be jo storio poslinkis aptinkamas praėjus valandoms po ritės padengimo.
Laboratorinio masto dengimo juosta sukuria tobulą 150 µm drėgną plėvelę. Receptas patvirtintas. Ląstelių duomenys yra puikūs. Bandomoji linija yra užsakyta, sumontuota, o pirmoji ritė išeina su briaunomis, dryžiais ir išdžiūvusio tirpiklio kvapu. Dengimo mašina nesugedusi. Proceso prielaidos buvo.
Dangos mastelio didinimas yra atskira disciplina, kurios gedimų režimai niekada nepasirodo laboratorijoje, nes laboratorija niekada nepasiekia bandomosios linijos greičio, pločio, tirpiklių apkrovų ir įtempimo režimų. Beveik kiekvieną didinimo nesėkmę lemia penki iššūkiai. Kiekvienas turi žinomą inžinerinį atsakymą.
|
|
|
|
| MTEP ir laboratorinė danga | Pernešimo danga | Lizdas-Padengimas |


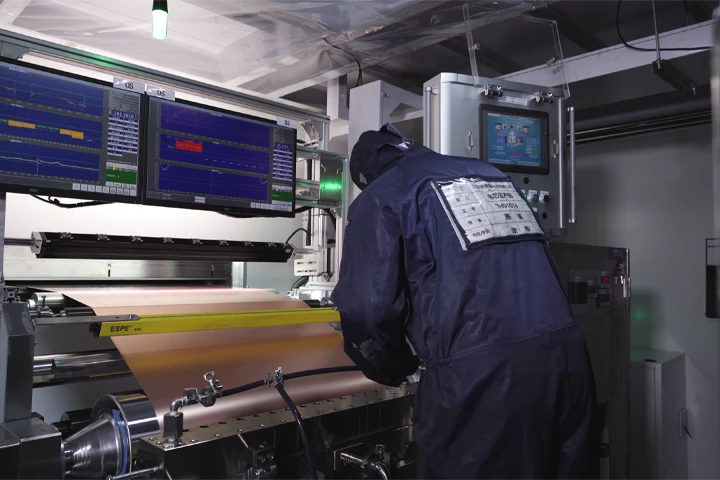
1 iššūkis: šlyties greičio neatitikimas tarp laboratorijos ir gamybinės dangos
Laboratorinis dengimo strypas arba apdirbimo peilis užtepa suspensiją 10–100 s⁻¹ šlyties greičiu. Gamybos plyšio štampai esant 20 m/min greičiui su 250 µm tarpu, sukuria 1 000–3 000 s⁻¹ sienos šlyties greitį. Akumuliatoriaus suspensija skiedžia kirpimą; jo klampumas tais dviem šlyties režimais gali skirtis tam tikra tvarka.
To pasekmė yra ta, kad optimali laboratorinių dangų suspensijos formulė retai būna optimali gamybiniam padengimui. Srutos, sureguliuotos taip, kad sulaikytų kietąsias medžiagas esant mažam šlyties pjovimui, gali nusidriekti esant didelei šlyčiai. Srutos, kurios gražiai teka per štampą, gali nusėsti laboratorijos statiniame maišymo inde. Formulė turi būti iš naujo patvirtinta pagal gamybos šlyties greitį, o ne perkelta nepakitusi.
Inžinerinis atsakymas yra apibūdinti visos srauto kreivės -klampumą šlyties greičio šlyties greičiu-prieš mastelį ir pasirinkti dengimo metodą, atitinkantį numatytą gamybos šlyties režimą. Plyšinio štampavimo danga su iš anksto išmatuotu uždaru srautu yra vienintelis metodas, kurio šlapios plėvelės storis nustatomas pagal srauto greitį ir rulono greitį, o ne nuo rutulio tarpo ir ašmenų jėgos, todėl tai yra numatytoji akumuliatoriaus elektrodų mastelio didinimo platforma.
2 iššūkis: Nepertraukiamas ir pertraukiamas dangos valdymas
Dauguma gamybos elektrodų nėra nuolat dengiami. Prizminiams ir maišeliams elektrodams reikia su pertrūkiais dengtos -dengtos zonos, atskirtos nepadengtomis srovės kolektoriaus zonomis, kuriose suvirinami skirtukai. Pereinamosios zonos tarp dengtų ir nepadengtų regionų yra tai, kur laimima arba prarandama kokybės padidėjimas.
Pertraukiamoje dangoje dominuoja trys gedimo režimai:
Šlapio krašto karoliukas.Kiekvienos padengtos juostelės pradžioje ir pabaigoje srauto frontas elgiasi kitaip nei pastovioje būsenoje. Rezultatas – storesnis rutulys priekiniuose ir užpakaliniuose kraštuose, kuris perdžiūsta arba keliais procentais pakeičia ploto apkrovą. Norint tai kontroliuoti, reikia tiksliai sinchronizuoti dangos siurblio ir atsarginio ritinio paleidimą/sustabdymą, o išlikimo laikas nustatomas pagal štampėlio vidinį tūrį.
Švino ir uodegos ilgis.Padengta juostelė milimetrais viršija arba mažesnė už tikslinį ilgį. Didelės apimties gamyboje 3 mm viršijimas ant kiekvienos juostelės iššvaisto medžiagos milijonus metrų; 3 mm apatinė dalis ląstelės viduje sukuria plikas zonas, kurios sumažina talpą.
Krašto apibrėžimas.Pertraukiamasis dengimas naudojant pernešimo dangą iš esmės ribojamas-perkėlimo ritinį galima pakelti, tačiau dangos tirpalas ir toliau drėkina ritinio kraštą, sukurdamas išteptą perėjimą. Plyšinio štampo danga švariai veikia su pertrūkiais, nes štampai gavus komandą uždaro srautą, o štampas gali būti pastatytas virš vakuuminio griovelio atsarginiame ritinyje, kad sugautų likusį kritimą.
Bet kuriai bandomajai linijai, skirtai maišeliui arba prizminiams elektrodams gaminti, su pertrūkiais susijusi galimybė turi būti nurodyta kaip pirmos klasės reikalavimas, o ne atsitiktinumas. Būtent čia aAkumuliatoriaus lizdo dengimo mašinaservo-sinchronizuotas siurblys ir atbulinės eigos valdymas pertraukiamam padengimui pelno savo specifikaciją.
3 iššūkis: džiovinimo krosnies dizainas ir ilgio apskaičiavimas
Krosnelė yra ta vieta, kur dauguma bandomųjų linijų tyliai sugenda. Laboratorinės dangos išdžiūsta per kelias minutes po kaitvietėje arba mažoje konvekcinėje orkaitėje. Bandomoji linija judina juostą 2–10 m/min greičiu, o tirpiklio apkrova vienam rulono metrui yra daug didesnė.
Džiūvimo ilgis nėra spėjimas. Iš tirpiklio masės balanso matyti:
L_orkaitė=(m_solv × v) / q
Kur:
- L_orkaitė=reikalingas orkaitės ilgis (m)
- m_solv=tirpiklio ploto apkrova šlapiame tinkle (g/m²)
- v=linijos greitis (m/min)
- q=praktinis džiovinimo srautas (g tirpiklio vienam m² krosnies grindų ploto per minutę)
Tirpiklio ploto apkrova nustatoma pagal dangos receptą:
m_solv=D × (1 − S) / S
Čia D yra sausos dangos ploto masė (g/m²), o S yra srutos kietųjų dalelių dalis.
Veiktas pavyzdys - NMC katodas, NMP tirpiklis:
- Sausoji apkrova D=180 g/m²
- Kietųjų dalelių dalis S=0.55
- Linijos greitis v=5 m/min
- m_solv=180 × (1–0,55)/0.55=147 g/m²
- Praktiškas NMP džiovinimo srautas q ≈ 35–45 g/m²·min (NMP verda 202 laipsnių temperatūroje ir reikia aukštos temperatūros zonų)
- L_orkaitė=(147 × 5) / 40 ≈ 18,4 m
Todėl bandomajai NMP katodo linijai, kurios greitis yra 5 m/min, reikia maždaug 18–20 m orkaitės su zonine temperatūros kontrole ir tirpiklio išmetamųjų dujų regeneravimu. Vandens pagrindu pagamintos suspensijos yra skirtingos: vandens latentinė šiluma yra maždaug 2,3 karto didesnė nei NMP, tačiau vanduo gali būti pašalintas esant žemesnei temperatūrai ir didesniam konvekciniam oro greičiui. Vandeninėms linijoms paprastai reikalingas 20–35 g/m²·min srautas, taigi ir panašios arba ilgesnės krosnys.
Džiovinimo atskaitos lentelė (tipinės 5 m/min bandomosios linijos vertės)
| Srutų sistema | Sausa apkrova (g/m²) | Kietosios medžiagos (%) | Tirpiklio apkrova (g/m²) | Praktinis srautas (g/m²·min) | Numatomas orkaitės ilgis (m) |
|---|---|---|---|---|---|
| NMC katodas / NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP katodas / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Grafito anodas / vanduo | 120 | 48 | 130 | 28 | ≈23 |
| NMC katodas / vanduo | 150 | 50 | 150 | 28 | ≈27 |
Orkaitės zonavimas yra svarbus tiek pat, kiek ilgis. Dviejų zonų minimumas yra standartinis: žemesnės temperatūros įėjimo zona (50–80 laipsnių), kuri lėtai pašalina tirpiklį, kad išvengtų paviršiaus nulupimo ir pūslių, ir aukštos temperatūros zona (110–150 laipsnių vandeniui, 140–200 laipsnių NMP), kuri užbaigia džiūvimą. Įėjimo zonos lupimas-, kai viršutinis paviršius išdžiūsta ir užsisandarina prieš išbėgant žemiau esančiam tirpikliui-yra klasikinis defektas, kurį vienos zonos orkaitė sukuria bandomuoju greičiu.
Inžinerinė įžvalga:
Prieš užsakydami orkaitę, apskaičiuokite masės balansą pagal savo tikrąjį receptą ir tikslinį greitį. Dažniausia masto padidinimo klaida, kurią matome įrangos konkursuose, yra krosnis, nurodyta laboratorijos džiovinimo temperatūrai, o ne gamybos tirpiklio srautui. Per mažo dydžio orkaitė priverčia sumažinti greitį, o tai panaikina visą bandomosios linijos paskirtį. TOB New Energy inžinierių komanda atlieka šį skaičiavimą kiekvienai bandomosios dangos linijos kainai, naudodama kliento sausą apkrovą, kietųjų dalelių kiekį ir tikslinį linijos greitį.
4 iššūkis: žiniatinklio valdymas ir įtampos kontrolė mastu
Laboratorinė danga folijos lakštą tvarko rankomis. Pilotinė danga įtempta eina ištisiniu tinklu, o fizika visiškai pasikeičia.
- Įtempimo vienodumas.Vario ir aliuminio folija elastingai tempiasi. Dėl netolygaus įtempimo juostos plotyje susidaro raukšlės, maišeliai ir šoninis klaidėjimas (tinklo sekimo klaidos), dėl kurių pasislenka dangos padėtis folijos krašto atžvilgiu. Pilotams reikia ± 2 % įtempimo kontrolės išvyniojimo, dangos, džiovinimo ir atsukimo zonose, paprastai naudojant apkrovos elementų valdomus šokėjų ritinius.
- Folijos defektai ir sandūrų tvarkymas.Pilotinės ritės yra sujungtos. Prastai valdomas sujungimas gali padvigubinti vietinį storį ir sukurti dangos tarpą arba juostos pertrauką. Automatinis sujungimo aptikimas ir dangos galvutės pakėlimas sandūroje yra standartinė bandomoji funkcija.
- Džiovinimo zonos įtempimas.Kai ruožas praeina per orkaitę, tirpiklio išgaravimas ir kaitinimas keičia juostos modulį ir drėgmės kiekį, o tai keičia įtampą. Plūduriuojančios juostos krosnys ir ore plaukiojantys džiovintuvai atskiria krosnies įtampą nuo proceso įtempimo; ritininės krosnys turi būti sureguliuotos taip, kad plėstųsi juosta.
Nė vienas iš jų neatsiranda laboratorijoje. Jie atsiranda per pirmuosius 100 m bandomojo bėgimo ir sudaro didelę "nepaaiškinamų" defektų dalį padidinimo ataskaitose.
5 iššūkis: Inline vienodumas ir ploto masės kontrolė
Laboratorija po džiovinimo matuoja padengtą mėginį mikrometru. Bandomoji linija turi išmatuoti dangą, kol ji veikia, kiekvieną metrą ir taisyti procesą realiuoju laiku.
Linijiniai ploto svorio matuokliai-rentgeno spindulių arba beta perdavimo sistemos-nepertraukiamai matuoja padengtos folijos masę ploto vienetui per visą juostos plotį. Signalai perduoda uždarą kilpą, kuri reguliuoja plyšio štampavimo srautą arba juostos greitį, kad tikslinė apkrova būtų išlaikyta ±1 % ribose.
Be šios kilpos piloto duomenys yra pomirtiniai. Ritės pabaigoje prasidedantis storio dreifas aptinkamas ritės gale, o visa ritė arba išimama į metalo laužą, arba priimama nežinomu vienodumu. Naudojant uždarojo ciklo valdymą, poslinkis ištaisomas per kelias sekundes, o duomenų žurnalas dokumentuoja, kas ir kada atsitiko.
Tai yra vienintelis didžiausias duomenų kokybės skirtumas tarp laboratorinės dangos ir bandomosios dangos, ir tai tiesiogiai įtakoja, ar ląstelės, pagamintos iš bandomųjų elektrodų, yra panašios į laboratorijos ląsteles.
A prieš B: pernešimo dangtelis ir plyšio štampas bandomajam mastui-aukštyn
Bandomuosiuose pirkimuose dominuoja dvi dengimo platformos, o pasirinkimas keičia viską pasroviui.
| Galimybė | Perkėlimo dengimo įrenginys (giliaspauda / volelis) | Slot Die dengimo mašina |
|---|---|---|
| Plėvelės storio kontrolė | Netiesioginis{0}}priklauso nuo riedėjimo tarpo, riedėjimo greičio santykio, griovelio tūrio | Tiesiogiai{0}}nustatyta pagal siurblio srautą ir tinklo greitį |
| Pertraukiamas dengimas | Ribotas-perkėlimo ritininis pakėlimas palieka išteptus kraštus | Puikiai{0}}atsidaro / užsidaro gavus komandą |
| Dangos vienodumas per plotį | Jautrus ritinėlio nusidėvėjimui ir vyniojimo kampui | Nustatomas pagal lūpų tiesumą ir tarpiklius |
| Šlyties greičio ekspozicija | Aukštas riedėjimo įpjovoje, kintamas | Kontroliuojama ir nuspėjama ties lūpa |
| Tirpiklių turtinga uždara sistema | Atvira atmosferai | Uždarytas{0}}mažina tirpiklio išgaravimą ir džiūvimą |
| Perėjimas prie naujos chemijos | Vidutinis | Greitas{0}}srauto greičio perprogramavimas, minimalūs mechaniniai pokyčiai |
| Santykinė kapitalo kaina | Žemesnis | Aukštesnis |
| Geriausiai tinka bandomuoju mastu | Anodo srutos, nebrangūs tiriamieji darbai | Katodo ir anodo gamybai būdinga danga |
Praktinė taisyklė: perpylimo dengiklis įrodo chemiją; plyšio štampai įrodo procesą. Jei bandomosios linijos tikslas yra generuoti reprezentatyvius gamybinius duomenis-sritis apkrova, vienodumas ir nutrūkstantys modeliai, atitinkantys būsimą gigafactory-, lizdas yra tinkama platforma. Aakumuliatoriaus pernešimo dangtelis bandomojo masto srutų patvirtinimas išlieka naudingas atliekant ankstyvą medžiagų atranką, tačiau jis negali atkurti uždaros sistemos, iš anksto išmatuoto gamybos dangos veikimo.
Talpa ir dengimo greitis: paprastas įvertinimo įrankis
Pirkimų komandos pirmiausia užduoda vieną klausimą: kiek ši linija pagamina? Atsakymas prasideda trijų terminų formule:
C (m²/h)=W_web (m) × v (m/min) × 60 × veikimo laikas
Kur W_web yra padengtos juostos plotis, v yra linijos greitis, o veikimo laikas yra susijęs su sujungimu, valymu ir pakeitimu.
300 mm bandomajam ruožui 5 m/min greičiu ir 80 % veikimo laiku:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
Norėdami konvertuoti į elemento išvestį, padalinkite iš elektrodo ploto vienoje ląstelėje. 20 Ah maišelio elektrodas, esantis 0,1 m² vienoje padengtoje pusėje, suteikia maždaug 720 padengtų pusių per valandą nuo šios linijos, -prieš atimant dangos defektus ir apipjaustymą. Formulė atskleidžia prekybą: dvigubas linijos greitis padvigubina ploto našumą, bet padaugina džiovinimo apkrovą ir šlyties greitį, todėl krosnies skaičiavimas ir greičio tikslas turi būti sprendžiami kartu, o ne nuosekliai.
DUK: Akumuliatoriaus dangos padidinimas
Kodėl mano laboratorinės dangos receptas nepavyksta bandomojoje linijoje?
Beveik visada dėl šlyties greičio ir džiovinimo skirtumų. Laboratorinė danga veikia esant 10–100 s⁻¹; gamybinis štampas veikia 1 000–3 000 s⁻¹, keičiant efektyvų klampumą. Laboratorinis džiovinimo laikas minutėmis neprilygsta judančiam tinklui. Iš naujo patvirtinkite srauto kreivę ir paleiskite orkaitės masės balansą prieš nustatydami mastelį.
Ar perkeliamasis dengimas gali atlikti pertraukiamą dengimą?
Tik su apribojimais. Perkėlimo ritinį galima pakelti, tačiau dangos tirpalas sudrėkina ritinio kraštą, todėl paleidimo/sustabdymo perėjimai ištepti. Plyšio štampavimo danga su servo-sinchronizuotu siurbliu ir atgalinio ritinėlio vakuumo grioveliu yra gamybinio lygio sprendimas švariems, pertraukiamiems modeliams.
Kaip apskaičiuoti dangos džiovinimo krosnies ilgį?
Naudokite L_oven=(m_solv × v) / q, kur m_solv yra tirpiklio ploto apkrova (g/m²), v yra linijos greitis (m/min), o q yra praktinis džiovinimo srautas (g/m²·min). Naudojant NMC/NMP katodą, esant 5 m/min., gaunama maždaug 18 m krosnies.
Kuo skiriasi laboratorinės ir bandomosios dangos svorio kontrolė?
Laboratorinė danga matuojama neprisijungus po džiovinimo. Pilotinei dangai naudojami integruoti rentgeno arba beta matuokliai su uždaro ciklo grįžtamuoju ryšiu, kuris realiuoju laiku išlaiko apkrovą ±1 % ribose. Ši kilpa yra skirtumas tarp pomirtinių duomenų ir proceso duomenų.
Kokį linijos greitį turėtų siekti bandomoji dangos linija?
Jis turėtų atitikti numatytos gamybos linijos šlyties ir džiovinimo režimą, o ne greičiausią, kurį gali valdyti laboratorija. Įprastas bandomasis tikslas yra 3–10 m/min, o juostos plotis 200–500 mm{5}}pakankamai greitas, kad būtų atkurtos produkcijos džiovinimo ir šlyties sąlygos, pakankamai lėtas, kad būtų galima valdyti tirpiklį.
Pasiruošę patvirtinti savo procesą bandomuoju mastu?
Bandomoji dengimo linija, atkurianti gamybos šlyties, džiovinimo ir metrologijos sąlygas, padidinimą nuo spėlionių paverčia inžineriniais skaičiavimais. Kaip tiesioginio šaltinio „iki rakto“ gamintojas, TOB New Energy tiekia bandomąsias plyšių dengimo mašinas, perpylimo dengimo įrenginius, kelių zonų džiovinimo krosnis ir įtaisytuosius matavimo prietaisus,{1}}sukonstruotus kartu, kad masės balansas būtų uždarytas prieš išsiunčiant liniją. Nusiųskite srutų sudėtį, sausą pakrovimą ir tikslinį greitį inžinierių komandai, kad ji gautų visą linijos išdėstymą ir tiesiogiai gamykloje pateiktą kainą.
Techninė nuoroda, kurią parengė TOB New Energy procesų inžinerijos grupė iš bandomųjų dengimo linijų įrengimų įvairiose ląstelių chemijose ir formatuose. Jei norite peržiūrėti dangos masės balansą pagal savo konkretų receptą, susisiekite su Dr. Dany Huang „LinkedIn“ arba pateikite dangos specifikaciją Xiamen inžinerijos skyriui.


