


Ličio{0}}jonų akumuliatoriaus dangos defektai atsiranda dėl trijų pagrindinių dalių: dangos srutos, dangos langelio ir dangos džiovinimo proceso.
Suspensijos paruošimo procese dėl nepilnos dispersijos patenka aglomeruotų dalelių; dėl nepakankamo geležies pašalinimo filtravimo atsiranda metalinių šiukšlių; ir nepilnas vakuuminis deaeravimas palieka daug burbuliukų. Atitinkami dangos defektai yra aglomeratai, metalo dalelių užterštumas, skylutės, apelsino žievelės ir kt.
Dengimo proceso parametrai (srutų tūrinis srautas, dangos greitis, plyšių tarpas ir kt.), viršijantys dengimo langą, gali lemti oro įsitraukimą, nusileidimą, periodines horizontalias ir vertikalias juosteles. Be to, periodinės vibracijos iš tiekimo siurblių, dengimo ritinių ir kt. taip pat gali sukelti periodines horizontalias juosteles.
Dangos džiovinimo proceso metu per aukšta džiovinimo temperatūra gali sukelti defektų, tokių kaip rišiklio migracija, stori kraštai ir įtrūkimai.
Norint suformuoti stabilią ir vienodą dangą, dengimo procese vienu metu turi būti įvykdytos šios sąlygos:
① Stabilios srutos savybės, nenusėda, nepakinta klampumas, kietųjų medžiagų kiekis ir kt.
② Stabilus srutų tiekimas, formuojantis vienodą ir stabilų srauto būseną štampo viduje.
③ Dengimo procesas vyksta dengimo langelyje, suformuojant stabilų srauto lauką tarp štampo ir dangos ritinėlio.
④ Stabilus folijos judėjimas, nėra tinklelio slydimo, stiprios vibracijos ar raukšlių.
Yra daugybė dangos plėvelės defektų, kurių priežastys gali būti skirtingos. Šiame straipsnyje pagrindinis dėmesys skiriamas ličio jonų baterijų angų-stambučio dangai, analizuojami keli dažniausiai pasitaikantys defektai ir pateikiami atitinkami sprendimai. Dažni defektai yra taškiniai defektai, briaunų efektai ir nelygūs defektai.
I. Taško defektai
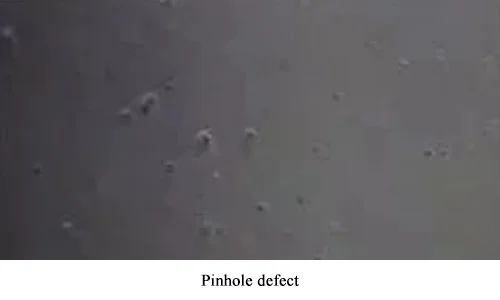
1. Smeigtukai
Apibrėžimas:Defektas, kai oras, išeinantis iš medžiagos porų, dangos džiovinimo proceso metu sudaro skyles. Drėgnoje plėvelėje esantys burbuliukai migruoja iš vidinio sluoksnio į plėvelės paviršių ir plyšta, sudarydami skylučių defektus. Burbuliukai daugiausia susidaro maišant, dengiant skystį ir dengimo procesą.
Tobulinimo priemonės:Taikykite vakuumą, pasirinkite CMC, turintį gerą dispersiškumą ir stabilų veikimą, sureguliuokite kietosios medžiagos kiekį, CMC ir SBR santykį ir kt., sureguliuokite maišymo greitį ir laiką.
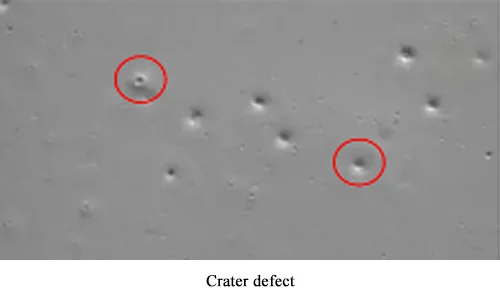
2. Krateris (susitraukimo skylė)
Apibrėžimas:Defektas, atsiradęs dėl mažo paviršiaus įtempimo dėmių ant pagrindo paviršiaus.
Sukelia įvairios dalelės (dulkės, alyvos dėmės, metalo dalelės ir kt.). Dėl pašalinių dalelių drėgnoje plėvelėje prie dalelių paviršiaus susidaro mažos paviršiaus įtempimo vietos. Skysčio plėvelė radialiai migruoja aplink daleles, sudarydama kraterio{3}}taškinius defektus, kaip parodyta toliau.
Tobulinimo priemonės:Filtruokite dangos skystį, kad pašalintumėte geležį, suvaldykite aplinkos dulkes, nuvalykite pagrindo paviršių.
3. Anodo dangos burbuliukai

Aglomerato dalelių išsikišimas:Jei suspensija nevienodai maišoma, o laidus agentas neišsisklaidęs, sudarydamas aglomeratus, atsiranda šio tipo defektai. Kaip parodyta žemiau, ant elektrodo paviršiaus atsiranda didelių iškyšų. Stebint šias sritis padidinus, paaiškėja, kad tai yra laidžiojo agento aglomeratai.
Tobulinimo priemonės:Pagerinkite srutų maišymo procesą, kad jas pašalintumėte.

4. Apelsinų žievelė
Apibrėžimas:Paviršiaus išvaizdos defektas, kai danga primena apelsino žievelės tekstūrą.
Priežastys:Dengimo metu dėl tirpiklio išgaravimo skirtingose vietose susidaro temperatūrų skirtumai, susidaro koncentracijos skirtumas tarp viršutinio ir apatinio srutos sluoksnių. Dėl to susidaro paviršiaus įtempimo gradientas ir natūralios konvekcijos reiškinys, dėl kurio dangos tirpalas migruoja, o tai galiausiai lemia nelygų dangos paviršių ir apelsino žievelės defektus. Dėl pernelyg greito džiūvimo orkaitėje arba didelio karšto oro greičio tirpalas gali per anksti sukietėti prieš išlyginant, taip pat gali atsirasti apelsino žievelės defektų.
Tobulinimo priemonės:
Sumažinkite džiovinimo greitį, palikdami tirpalui pakankamai laiko išsilyginti.
Į tirpalą įpilkite mažo-lakumo tirpiklių, aktyviųjų paviršiaus medžiagų ir kt., kad sumažintumėte temperatūros ir koncentracijos skirtumus.

II. Linijos defektai
1. Įbrėžimai
Apibrėžimas:Dangos paviršius subraižytas į įvairaus ilgio ir netaisyklingų kraštų linijinius griovelius dėl sąlyčio su aštriais daiktais, kaip parodyta toliau.
Galimos priežastys:Didelių dalelių aglomeratai, pašaliniai objektai arba didelės dalelės, įstrigusios į plyšio tarpą arba dangos tarpą; bloga pagrindo kokybė, dėl kurios pašaliniai objektai užblokuoja dangos tarpą tarp dengiamojo ritinio ir atraminio ritinio; matricos lūpos pažeidimas. Be to, eksploatuojant įrangą dėl netolygaus įtempimo arba netinkamo orkaitės oro kiekio, elektrodas gali subraižyti kelionės metu, o tai taip pat gali sukelti įbrėžimų linijos defektus.
Tobulinimo priemonės:Pašalinkite daleles iš lūpos ar dangos tarpo, pakeiskite filtrus, patikrinkite štampavimo lūpą. Jei kyla problemų dėl grandymo, sustabdykite liniją, kad pašalintumėte triktis, surastumėte grandymo vietą, pašalintumėte kliūtį arba tinkamai sureguliuotumėte orkaitės oro kiekį, kad pašalintumėte įbrėžimo linijos defektą ir užtikrintumėte elektrodo sausumą.
Didelės dalelės srutoje:Sureguliuokite CMC, padidinkite maišymo laiką. Naudojant vienodą CMC, turintį gerą tirpumą, minimalų pluošto likutį ir želėją, gerą hidratacijos efektą, galima gerai išsklaidyti medžiagos daleles; padidinkite maišymo laiką, nuvalykite nuo ekranų likusias minkštas daleles, sijokite suspensiją.

2. Vertikalūs dryžiai
Apibrėžimas:Dangos defektai, atsirandantys lygiagrečiai pagrindo eigos krypčiai, nuolat besitęsiantys ilgio kryptimi, kaip parodyta toliau.
Galimos priežastys:Paprastai tai būna netoli viršutinės dangos lango greičio ribos, o tai akivaizdesnė esant plonoms dangoms. Netolygus srutos pasiskirstymas folijos paviršiuje.
Tobulinimo priemonės:Sureguliuokite suspensijos klampumą (dėl per didelio dispergento pridėjimo, kad dispersija būtų vienoda, klampumas gali būti per didelis; ne-Niutono skysčio elgesys sukelia prastą išsilyginimą po to, kai srutos perkeliamos iš dengimo įrenginio ant folijos paviršiaus, todėl nepavyksta tolygiai pasiskirstyti.); sumažinti dengimo greitį (sumažinus greitį, srutos praranda „elastingumą“ ir greitai išsilygins); sumažinti dangos tarpą tarp dengimo ritinėlio ir atraminio ritinio; naudokite gerai-disperguojančius dispergentus su tinkamomis dozėmis.

3. Horizontalūs dryžiai
Apibrėžimas:Dėvėti dryžuoti defektai, atsirandantys dangoje, statmenai pagrindo eigos krypčiai, kertantys juostos plotį.
Galimos priežastys:Mechaninė vibracija; interneto greičio svyravimai; periodiniai srutų tiekimo srauto svyravimai.
Tobulinimo priemonės:Patvirtinkite, ar mechaninių trikdžių dažnis atitinka horizontalių ruožų dažnį.

4. Banguotas kraštas
Apibrėžimas:Defektas, pasižymintis banguotomis juostelėmis, atsirandančiomis dangos krašte.
Dvi pagrindinės priežastys sukelia banguotų briaunų defektus: viena yra susijusi su folija, pvz., nepriimtinas folijos paviršiaus šiurkštumas, folijos oksidacija, antrinis užteršimas transportavimo ar išvyniojimo metu gali sukelti banguotų kraštų problemų. Dėl tokių problemų pakeiskite nauja dengimo folija. Kita priežastis yra srutos klampumo ir tarpiklio pailginimo neatitikimas. Dengimo metu dėl ilgo tiekimo bako maišymo gali sumažėti klampumas arba prastas laidžios medžiagos drėkinimas maišymo metu labai paveikia suspensijos klampumą. Klampumo pokyčiai (sumažėjimas) reiškia, kad dabartinis tarpiklio prailginimas nebetinkamas; pakeiskite didesniu ilginamuoju tarpikliu, kad pašalintumėte banguotą kraštą, kurį sukelia klampumo sumažėjimas.

5. Įtrūkimai
Apibrėžimas:Defektas, kai ant dangos paviršiaus atsiranda susipynusių įtrūkimų.
Priežastys:Per didelis arba per greitas džiūvimas. Dėl netolygaus skirtingų elektrodo dalių įkaitimo stabdymo metu vieni kraštai džiūsta per greitai, kiti – per lėtai. Jei vidinis įtempis, susidaręs dangoje, nėra visiškai pašalintas, ji įtrūks.
Tobulinimo priemonės:Reguliuoti džiovinimo laiką ir greitį; sureguliuokite kietosios medžiagos kiekį (mažas kietųjų medžiagų kiekis gali sukelti dangos per greitai ir per daug išdžiūvimą, dėl to susiraityti ir skilinėti); dėl dangos medžiagos įtempimo priežasčių sureguliuokite įtrūkimus reguliuodami orkaitės oro įsiurbimą.

III. Krašto efektai
1. Storas kraštas (kraštų sudarymas)
Apibrėžimas:Defektas, kai dangos storis abiejuose dengto pločio kraštuose yra didesnis už vidutinį storį. Dažnai kraštai yra stori, o centras yra plonas, ty storas kraštas.
Priežastis:Masinė migracija, kurią lemia paviršiaus įtampa. Kaip parodyta žemiau, iš pradžių šlapios plėvelės kraštas yra plonesnis, tirpiklis išgaruoja greičiau nei centre, todėl kietosios medžiagos kiekis krašte greitai pakyla. Paviršiaus įtempimas krašte tampa daug didesnis nei centrinės šlapios plėvelės. Didesnis paviršiaus įtempimas krašte ir greitesnis tirpiklio išgaravimas nukreipia skystį iš vidinės dalies link krašto ir po džiovinimo suformuoja storą kraštą.

Storojo krašto reiškinys yra nepalankus defektas. Priemonės, skirtos jo prevencijai ir mažinimui, apima:
① Esant pastoviam srutos srauto greičiui, sumažinus plyšio dydį padidėja suspensijos išėjimo greitis ties štampu, taip sumažinant suspensijos pasipriešinimo jėgos santykį ir taip sumažinant storo krašto storį. Tačiau mažesnis plyšio dydis sukuria didesnį vidinį slėgį štampelyje, todėl lengviau išsipučia štampo lūpa, todėl dangos skersinis storis yra netolygus, todėl reikia didesnio tikslumo dengimo įrangos.
② Sumažinus dangos tarpą galima ribotai sumažinti storo krašto storį ir plotį.
③ Sumažinkite suspensijos paviršiaus įtempimą, pvz., įpildami aktyviųjų paviršiaus medžiagų, kad džiovinant srutos nepatektų į kraštą.
④ Optimizuokite plyšio tarpiklio išėjimo formą, kad pakeistumėte srutų srauto kryptį ir dydį, sumažintumėte kraštinės srutos įtempimo būseną ir susilpnintumėte srutos briaunos išsipūtimo efektą.
[Vidinės nuorodos pasiūlymas: susiekite „didesnio tikslumo dengimo įrangą“ su mūsų gaminio puslapiu, skirtu tiksliam dengimui, ir „srutų savybes“ į mūsų medžiagų tiekimo arba techninės pagalbos puslapius]
2. Krašto įdubimas
Apibrėžimas:Panašūs į krašto įdubimo tipo linijos defektus.
Priežastis:Pagrindinis veiksnys, sukeliantis krašto įdubimo linijos defektus, yra susijęs su dangos slėgiu. Kai dangos slėgis štampavimo ertmės viduje yra santykinai mažas, elektrodo dangos kraštų padėtyse atsiranda briauna nuospauda.
Tobulinimo priemonės:Vienas iš būdų yra pridėti teflono abiejose štampavimo ertmės pusėse, kad padidėtų kraštų dangos slėgis, pagerintumėte kraštų dangos kiekį ir pašalintumėte krašto nuospaudą. Kitas yra sumažinti tarpiklio storį, taip pat padidinti ertmės dangos slėgį ir išvengti krašto įdubimo.
3. Susiraukšlėjimas
Apibrėžimas:Defektas, kai džiūvimo metu ant dangos atsiranda raukšlių.

Pagrindiniai veiksniai yra šie: išvyniojimo / pervyniojimo įtempimas, ritinėlių santykis, varinės folijos specifikacijos (dažniau plataus ir plono tipo), atsukimo veleno skersmuo, PET plėvelės apvijos tankis ir kt.
Tobulinimo atsakomosios priemonės:Optimizuokite įtempimo kreives, keiskite ritinėlių santykius, sureguliuokite reguliavimo ritinius ir padidinkite PET plėvelės vyniojimo tankį per ritinius.

4. Silpnas kraštas / Fuzzy Edge
Apibrėžimas:Spalvų skirtumas tarp padengtos ir kraštinės medžiagos yra mažas, be aiškios ribos; netikslus briaunos aptikimas dėl silpnos briaunos gali lemti netikslų atstumo matavimą, o tai gali turėti įtakos tolesniam-nukrypimų korekcijos ryšiui.
Priežastys:Medžiaga siūbuoja į kairę ir į dešinę; skirtingos medžiagos/srutos turi skirtingą pilkumo atspalvį; trukdžiai dėl išvaizdos defektų dangos krašte ir kt.
Tobulinimo priemonės:Optimizuokite vaizdo sistemą ir kraštų aptikimo algoritmą.

Kiti dažniausiai pasitaikantys dangos defektai: oro įsiskverbimas, skersinės bangos, smukimas, upelis, išsiplėtimas, tvenkinys ir kt.

Dangos defektų sudėtingumas
Dangos defektai, nuo jų priežasčių iki pašalinimo metodų ir net kontrolės metodų, yra gana sudėtingi.
Pirma, defektus sukeliantys veiksniai yra sudėtingi. Kiekviena įrenginio operacija arba proceso etapas dengimo procese gali turėti įtakos dangos kokybei, todėl galutiniame gaminyje gali atsirasti kokybės trūkumų. Be tiesioginio defektą sukeliančių veiksnių poveikio, įvairių veiksnių sąveika taip pat gali sukelti defektų.
Antra, nustatyti defektų šaltinį yra sudėtinga. Defektai gali atsirasti tame pačiame proceso etape arba tik po kelių operacijų. Kartais dengimo stotyje aptinkami dangos ruožai, tačiau susimaišę arba užteršimo defektai matomi tik pasibaigus džiūvimui. Netgi substrato defektai gali būti aptikti tik tada, kai galutinis produktas nesuvyniotas arba po pjaustymo.
Trečia, defektų atsiradimas yra atsitiktinis. Defektai gali atsirasti bet kuriame gaminio kūrimo ciklo etape – nuo laboratorinio-srutų paruošimo iki bandomojo padengimo iki padidintos{2}}gamybos. Kiekvienas etapas gali turėti skirtingus defektus, o pašalinimas pradiniame etape negarantuoja, kad kitas etapas bus -be defektų. Sudėtingiau, panašūs išvaizdos defektai gali turėti daug priežasčių, o priežastis kiekvieną kartą gali skirtis, pvz., burbuliukai, dėmės ar raibuliavimas.
Galiausiai defektus taip pat galima nustatyti pagal pradinę dengimo įrenginio konstrukciją ir kiekvieno dangos gamybos linijos techninės įrangos vieneto veikimą. Dengimo įrenginys gali būti tinkamas gaminiui, kuriam jis iš pradžių buvo pritaikytas, tačiau dėl gaminio pasikeitimų ar kainų pokyčių dengiklis gali neatitikti reikalavimų.
Anksčiau pateikta analizė pabrėžia sudėtingus ličio{0}}jonų akumuliatoriaus elektrodų dangos iššūkius. Norint pasiekti nuoseklių, aukštos-kokybės rezultatų, reikia ne tik gilių techninių žinių, bet ir tikslios įrangos, stabilių medžiagų ir sklandžiai integruotos gamybos linijos.
AtTOB NAUJA ENERGIJA, esame jūsų atsidavęs partneris įveikiant šiuos iššūkius. Teikiame galutinius-to-sprendimus, kurie užpildo atotrūkį tarp MTEP ir masinės gamybos, užtikrindami, kad jūsų procesai būtų optimizuoti siekiant kokybės, efektyvumo ir našumo.
Mūsų pagrindinės paslaugos:
raktasBaterijų gamybos linijos sprendimai:Nuo projektavimo ir gamyklos konstravimo iki įrangos parinkimo, montavimo, paleidimo ir personalo mokymo – tiekiame visas, paruoštas{0}}eksploatuoti-gamybos linijas, pritaikytas jūsų biudžetui ir produkcijos tikslams.
„Pilot Line“ ir „Lab Line“ sprendimai:Paspartinkite savo mokslinius tyrimus ir plėtrą bei padidinkite -mastą naudodami mūsų pritaikytas bandomąsias ir eksperimentines linijas, skirtas teikti tikslius ir keičiamus duomenis masinei gamybai.
Pažangiausias{0}}akumuliatoriaus technologijos palaikymas:Pasitelkite mūsų{0}}vidinę ekspertų komandą, kad gautumėte patarimų apie pažangias technologijas, įskaitant kietojo kūno-baterijas, natrio-jonų baterijas, ličio-sieros baterijas ir sausųjų elektrodų procesą. Siūlome visapusišką palaikymą, kad padidintume ląstelių našumą, padidindami greitį, važiavimo dviračiu naudojimo laiką ir saugumą.
Visiems etapams pritaikyta įranga:Mes tiekiame pritaikytą-dengimo įrenginį ir kitą būtiną įrangą, skirtą laboratorijos, bandomosios ir masinės gamybos etapams, pagamintą pagal jūsų konkrečius reikalavimus.
VisapusiškasBaterijos medžiagaTiekimas:Pasiekite platų aukštos-kokybės, pažangių akumuliatorių medžiagų asortimentą, kad patenkintumėte savo tyrimų ir gamybos poreikius.
Kurkime energijos ateitį kartu.
Apsilankykite mūsų svetainėje ir sužinokite, kaip mūsųBaterijų gamybos linijos sprendimaiirIndividualios įrangos paslaugosgali paskatinti jūsų sėkmę. Dėl techninio bendradarbiavimo, prašomeSusisiekite su mumisšiandien.


