


Pjovimo procese tokios problemos kaip greitas pelėsio nusidėvėjimas, ilgo pelėsių pokyčių laikas, blogas lankstumas ir mažas gamybos efektyvumas dažnai lemia nestabilius procesus, todėl atsiranda nenuoseklios elektrodų pjovimo kokybė ir sumažintas akumuliatoriaus veikimas. Lazerio pjaustymas dėl savo vibracijos nuokrypio pranašumų, aukšto tikslumo, gero stabilumo ir nereikia pakeisti pelėsių, pamažu tapo pagrindine ličio akumuliatorių gamyboje. Paprastai jis naudojamas tokiuose procesuose kaip skirtukų pjaustymas, elektrodo lakštų pjūvis ir separatoriaus pjūvis.
Akumuliatoriaus elektrodo štampo pjovimo charakteristikosMašina:
1. Per didelis, nepakankamas ar nelygias pjovimo tarpas gali sukelti bursą.
2. Nuobodūs ar pažeisti pjovimo kraštai gali užauginti.
3. Netinkamos pjovimo sąlygos, tokios kaip prastas ruošinio ir perforatoriaus ar štampo kontaktas arba netinkamas padėties nustatymo aukštis apipjaustymo ir perforavimo metu, taip pat gali sukelti urvų, jei ruošinio aukštis yra mažesnis už padėties nustatymo aukštį, todėl prastas pritaikymas tarp ruošinio formos ir pjovimo krašto.
4. Pelėsio temperatūros kilimas veikimo metu gali sukelti spragos pokyčius, todėl ant supjaustytų elektrodo lakštų susidarys.
Characteristics ofAkumuliatoriaus elektrodasLazerio pjovimo mašina:
1. Siauros pjovimo tarpai.
2. Maža šilumos paveikta zona šalia pjovimo krašto.
3. Minimali vietinė deformacija.
4. Nekontaktinis pjaustymas, švarus, saugus ir be taršos.
5. Lengva integracija į automatinę įrangą, palengvina proceso automatizavimą.
6. Nėra apribojimų pjaustyti ruošinius; Lazerio spinduliai turi profiliavimo galimybes.
7. Integracija į kompiuterius, taupymo medžiagos.
Atsižvelgiant į didelius saugos pavojus, kuriuos kelia „Burrs“ iš mechaninio štampo pjovimo energijos baterijų, tikimasi, kad ateityje bus pagrindinis lazerio pjaustymas.
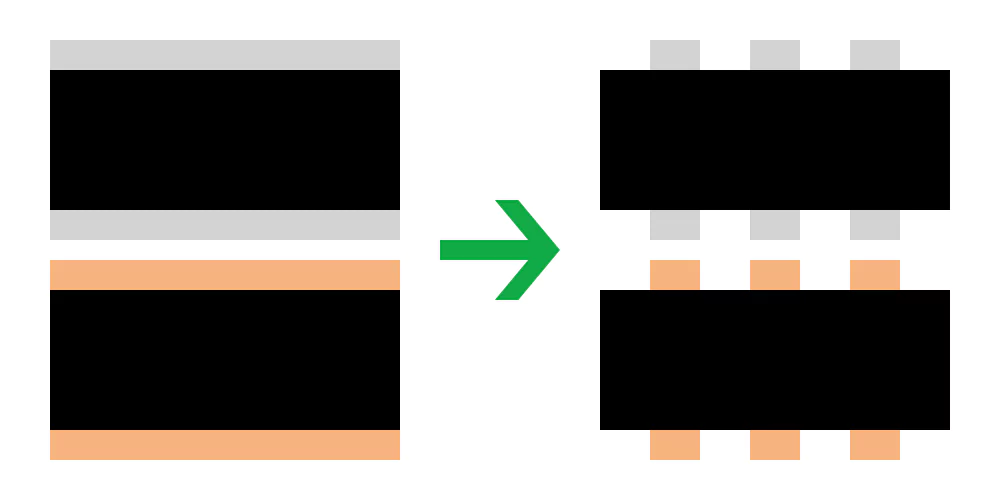
1 paveikslas: Pjaustymas
Lazerio pjovimo principas:
Fokusuotas didelės galios tankio lazerio pluošto švitinimas yra supjaustytas akumuliatoriaus elektrodų lakštą, greitai kaitindamas jį iki aukštos temperatūros, todėl jis ištirpsta, garina, Ablate ar pasiekia uždegimo tašką, sudaro skylutes. Kai sija juda per lapą, šios skylės sudaro nuolatinį siaurą pjūvį, užbaigdamas elektrodo lakšto pjovimą.
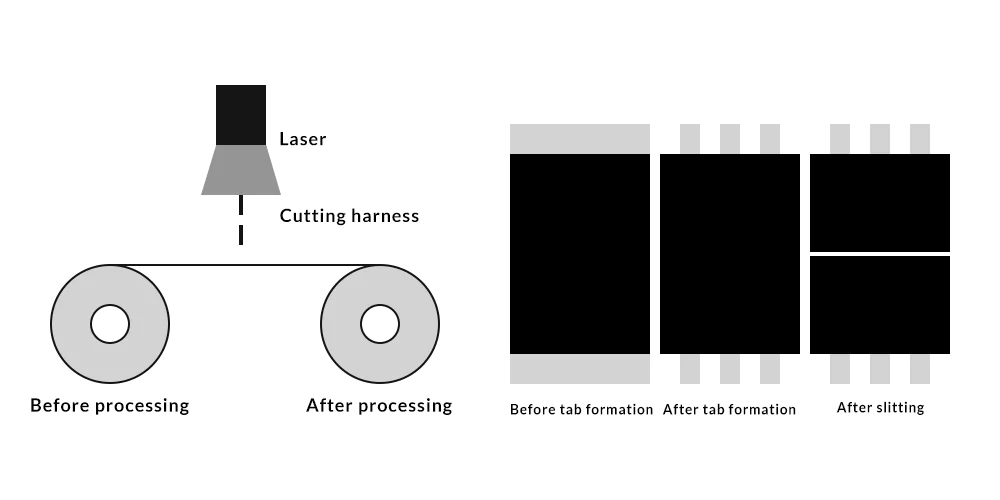
2 paveikslas: Lazerio pjovimo principo schema
Pagrindiniai lazerio pjovimo proceso parametrai:
①Beam režimas:
Kuo mažesnis spindulio režimas, tuo mažesnis dėmesio taško dydis, tuo didesnis galios tankis ir energijos tankis, tuo siauresnis pjūvis ir didesnis pjovimo efektyvumas ir kokybė.
② Lazerio pluošto polarizavimas:
Kaip ir bet kokio tipo elektromagnetinės bangos perdavimas, lazerio spindulys turi elektrinius ir magnetinius vektorių komponentus, kurie yra statmeni vienas kitam ir sijos sklidimo krypčiai. Optikoje elektrinis vektorius laikomas lazerio pluošto poliarizacijos kryptimi. Kai pjovimo kryptis yra lygiagreti poliarizacijos krypčiai, pjovimo priekis efektyviausiai sugeria lazerį, todėl siaurą pjūvį, žemai supjaustytą statmeną ir šiurkštumą bei didelį pjovimo greitį.
③Lazerio galia:
Lazerio pjovimas reikalauja, kad lazerio pluoštas būtų sutelktas į mažiausią taško skersmenį, kurio galios tankis yra didžiausias. Lazerio galia, reikalinga pjovimui, daugiausia priklauso nuo pjaustymo tipo ir supjaustytos medžiagos savybių. Garinimo pjovimui reikalinga didžiausia lazerio galia, tirpstant pjaustymui, o deguonies padedamas lydymosi pjovimas reikalauja mažiausiai.
Vidutinė galios skaičiavimo formulė:
Vidutinė galia=vienkartinė impulsų energija × pasikartojimo dažnis
Didžiausios galios skaičiavimo formulė:
Didžiausia galia=vieno impulso energijos / impulsų plotis
④Focus padėtis:
Židininė plokštuma virš ruošinio yra teigiamas fokusas, o žemiau ruošinio yra neigiamas defokus. Remiantis geometrine optikos teorija, kai teigiamos ir neigiamos defokuso plokštumos yra vienodos iš apdorojimo paviršiaus, atitinkamų plokštumų galios tankis yra maždaug tas pats.
⑤Lazerio židinio gylis:
Fokusavimo sistemos židinio gylis daro didelę įtaką lazerio pjovimo kokybei. Jei židinio fokusavimo sijos gylis yra trumpas, fokusavimo kampas yra didelis, o taško dydis labai keičiasi arti fokusavimo, lazerio galios tankis medžiagos paviršiaus lazerio tankis labai skirsis labai skirtingi, atsižvelgiant į skirtingas fokusavimo pozicijas, o tai daro didelę įtaką pjovimui. Lazerio pjovimui fokusavimo padėtis turėtų būti ant ruošinio paviršiaus arba šiek tiek žemiau, kad būtų pasiektas maksimalus pjovimo gylis ir mažiausias pjovimo plotis.
Kadangi ličio jonų akumuliatoriaus elektrodų lakštai turi dvipusę dangą + vidurinio metalo srovės kolektoriaus sluoksnio struktūrą, o dangos ir metalo folijos savybės labai skiriasi, jų reakcija į lazerio veikimą taip pat skiriasi. Kai lazeris veikia ant neigiamo grafito ar teigiamos aktyviosios medžiagos sluoksnio, dėl jų aukšto lazerio absorbcijos greičio ir mažo šilumos laidumo, danga reikalauja palyginti mažos lazerio energijos lydymui ir garinimui. Priešingai, metalo srovės kolekcininkas atspindi lazerį ir turi greitą šiluminį laidumą, todėl metalo sluoksnio lydymui ir garinimui reikalinga lazerio energija yra didesnė.

3 paveikslas: Vario sudėtis ir temperatūros pasiskirstymas vienpusio dengto neigiamo elektrodo storio kryptimi, veikiant lazeriui
3 paveiksle parodyta vario sudėtis ir temperatūros pasiskirstymas vienpusio dengto neigiamo elektrodo storio kryptimi, veikiant lazeriui. Kai lazeris veikia ant grafito sluoksnio, grafitas daugiausia išgaruoja dėl jo medžiagų savybių. Kai lazeris prasiskverbia į vario foliją, folija pradeda tirpti, sudarydama išlydytą baseiną. Jei proceso parametrai yra netinkami, gali kilti problemų: (1) dangos lupimas supjaustytame krašte, atskleidžiant metalinę foliją, kaip parodyta kairiajame 4 paveikslo paveikslėlyje; (2) Didelis kiekis pjaustymo šiukšlių aplink supjaustytą kraštą. Dėl šių problemų gali sumažėti akumuliatoriaus našumas ir saugos kokybės problemos, kaip parodyta teisingame 4 paveikslo vaizde. Todėl, naudojant lazerio pjovimą, būtina optimizuoti proceso parametrus, atsižvelgiant į aktyviosios medžiagos ir metalinės folijos savybes, kad būtų užtikrintas visiškas elektrodų lakšto pjaustymas ir gera pjaustymo kraštų kokybė, nepaliekant metalinių šiukšlių.

4 paveikslas: Pažangios problemos: veikiama metalinė folija ir pjaustymo šiukšlės
Tobulinimo kryptys Lazerio pjovimui:
1. Pjovimo efektyvumas: Dabartinis 60-90 m/min lygis ir toliau tobulės, o per trejus metus numatomas 120-180 m/min lygis.
2. Pjovimo kokybė: Šiuo metu lazerio pjovimo negalima tiesiogiai naudoti trišalėse katodinių medžiagų srityse. Ateities naujų lazerių tipų ir lazerinių procesų pasiekimai gali sudaryti sąlygas trišakių katodinių medžiagų pjaustymui lazeriui. Be to, pjaustymo kokybės problemos, tokios kaip šilumos paveiktos zonos, Burrs ir išlydytos karoliukai, galima pagerinti mechaninio stabilumo ir lazerio proceso patobulinimų patobulinimus.
3. Įrangos stabilumas: Tai apima pačios įrangos stabilumo pagerinimą padidinant veiklos prieinamumą ir optimizuojant pakrovimo bei iškrovimo laiką, siekiant padidinti bendrą įrangos efektyvumą (OEE) ir vidutinį laiką tarp gedimų (MTBF). Tai taip pat apima produkto kokybės nuoseklumo gerinimą, sustiprinant proceso galimybių indeksą (CPK).
4. Žvalgyba: vienos mašinos intelekto ir tada visos linijos intelekto pasiekimas. Integruoti internetinį aptikimą, PLC valdymą ir viršutinę kompiuterio valdymą vienos mašinos intelektui. Tada, prijungdami prie gamyklos informacinių sistemų ir optimizuodami vienos mašinos duomenų rinkimą, pasiekdami visos linijos intelektą.


