


Šiame straipsnyje analizuojamos nulinės įtampos priežastys. Sutelktas į nulinės akumuliatoriaus įtampos reiškinį, kurį sukelia elektrodų įdubimai. Nustatydami trumpojo jungimo priežastį, siekiame tiksliai išspręsti problemą ir geriau suprasti, kaip svarbu kontroliuoti elektrodų įdubimus gamybos metu.
Eksperimentuokite
1. Baterijos paruošimas
Šiame eksperimente kaip teigiama aktyvi medžiaga naudojama ličio nikelio kobalto manganato medžiaga (NCM111). Sumaišykite teigiamą aktyviąją medžiagą, SP suodžius, PVDF rišiklį ir NMP tirpiklį masės santykiu 66:2:2:3{33}}, kad susidarytų suspensija. Srutos padengtos 15 μm storio anglimi dengtos aliuminio folijos, o dangos kiekis vienoje pusėje yra 270 g/m2. Teigiamą elektrodą įdėkite į (120±3) laipsnių temperatūros orkaitę, kad džiūtų 24 valandoms, tada atliekamas kalandravimo procesas, kad elektrodo tankis būtų 3,28 g/cm3. Neigiamai aktyviajai medžiagai naudojama ličio titanato medžiaga Li4Ti5O12. Sumaišykite neigiamą aktyviąją medžiagą, SP suodžių laidumą, PVDF rišiklį ir NMP tirpiklį pagal masės santykį 52:2:2:44, kad susidarytų suspensija. Anodo suspensija yra padengta 15 μm storio anglimi dengta aliuminio folija, o dangos kiekis vienoje pusėje yra 214 g/m2. Neigiamą elektrodą įdėkite į orkaitę (110±3) laipsnių temperatūroje, kad džiūtų 24 valandas, tada atlikite valcavimo procesą, kad sutankinto elektrodo gabalo tankis būtų 1,85 g/cm3. Išdžiūvęs elektrodas supjaustomas (136,0±1,0) mm pločio gabalėliais, o elektrodo šerdelės neturi viršyti 12 μm. Elektrolitui naudojamas 1mol/L LiPF6/EC+EMC+DMC (tūrio santykis 1:1:1). Separatorius yra 20 μm storio polietileno (PE) porėtas separatorius. Minėtos medžiagos yra surenkamos į 66160 elementus, kurių projektinė talpa yra 45Ah. Po apvyniojimo ir surinkimo viršutinis aliuminio korpuso dangtelis buvo suvirintas ir užsandarintas, o eksperimentinės ląstelės patalpintos į (85±3) laipsnių temperatūros orkaitę džiūti 24 valandas.
Po džiovinimo užpildomi akumuliatoriaus elementai, o elektrolito kiekis 200g. Pripildžius elektrolitą, ląstelės buvo paliktos stovėti kambario temperatūroje 72 valandas. Po stovėjimo visi eksperimentiniai elementai buvo išbandyti dėl atviros grandinės įtampos (OCV), užfiksuota vidinė akumuliatoriaus varža ir įtampa.
2. Įkrovimo testas
Atlikdami vidinės varžos ir įtampos analizę, naudokite kintamosios srovės vidinės varžos testerį. Norėdami patikrinti akumuliatoriaus įkrovimo našumą, naudokite 5 V-50didelio tikslumo akumuliatoriaus veikimo tikrinimo sistemą. Celėse, kurios buvo paliktos stovėti po užpildymo, atlikdami įtampos testą, pirmiausia sujunkite elementą trumpuoju jungimu, kad sumažintumėte jo įtampą iki 0, kuri yra nulinės įtampos elementas.
Tada atlikite nulinės įtampos elemento įkrovimo testą. Kai aplinkos temperatūra yra (25±3) laipsniai, įkrovimui naudojamos skirtingos srovės (pvz., 1A, 2A ir 3A). Eksperimentai buvo atliekami srovės nuo mažos iki didelės ir laiko nuo trumpo iki ilgo tvarka. Įkrovimo laikas buvo nustatytas atitinkamai 5 sekundėms, 10 sekundžių ir 25 sekundėms. Po kiekvieno įkrovimo stebėkite akumuliatoriaus įtampos pokyčius.
3.Savaiminio išsikrovimo testas
Elektrodų įbrėžimų analizei naudokite dvimatį testerį. Vidinės varžos ir įtampos analizei naudokite kintamosios srovės vidinės varžos testerį. Naudokite 5 V-50didelio tikslumo akumuliatoriaus veikimo tikrinimo sistemą, kad patikrintumėte elektros našumą. Norėdami valdyti elementų temperatūrą, naudokite aukštos ir žemos temperatūros dėžę. Po to, kai nulinės įtampos elementai prieš susidarymą yra įkraunami, saugikliai ir nulinės įtampos nebepasirodo. Patikrinkite normalų šios baterijos formavimosi procesą. Formavimo procesas yra toks:
①Kai aukštos temperatūros dėžutės temperatūra pasieks 120 laipsnių, palaukite 120 minučių.
②Įkraukite 1.0 karto C srove iki 2,8 V išjungimo įtampos, tada perjunkite į nuolatinės įtampos įkrovimą. Įkrovimo nutraukimo laikas yra 2 valandos.
③ Palaukite 10 minučių.
④Išleiskite 1.0 karto C srovę iki 1,5 V išjungimo įtampos, tada perjunkite į pastovios įtampos iškrovą. Iškrovimo nutraukimo laikas yra 2 valandos.
⑤ Palaukite 10 minučių.
⑥Pakartokite veiksmus nuo 2 iki 5 3 kartų.
⑦Įkraukite 1.0 karto C srove, įkrovimo laikas yra 0,7 valandos, tada įkraukite 2,3 V pastovia įtampa, išjungimo srovė yra 0,45 A. Vykdykite savaiminio išsikrovimo išbandyti susidariusias ląsteles. Naudokite statinės įtampos tikrinimo metodą ir patikrinkite įtampą ne trumpiau kaip du mėnesius. Celes palikus stovėti kambario temperatūroje (25±5) 24 valandas, tikrinama ir registruojama atviros grandinės įtampa. Vėliau ląstelės ir toliau stovėjo kambario temperatūroje vieną mėnesį ir du mėnesius, o tada buvo išbandyta ir vėl užregistruota atviros grandinės įtampa.
Rezultatai ir DISKUSIJA
1. Baterijos įtampos palyginimas prieš formavimą
1 paveiksle pavaizduoti akumuliatoriaus įtampos pokyčiai 1A ir 2A įkrovimo metu ir sustojus įkrovimui. Iš paveikslo matyti, kad nulinės įtampos akumuliatorius apytiksliai gali būti laikomas trumpuoju jungimu, kurį sukelia vidiniai įtrūkimai. Baterija gali atlaikyti mažesnės nei 2A srovės bandymą per 1 minutę. Kai įkrovimo srovė yra 1A ir 2A, dėl trumpojo jungimo, atsiradusio dėl vidinių šlifavimo, įtampa pasiekia stabilią vertę ir nebekinta. Kai įkrovimas sustabdomas, įtampa greitai grįžta į 0.
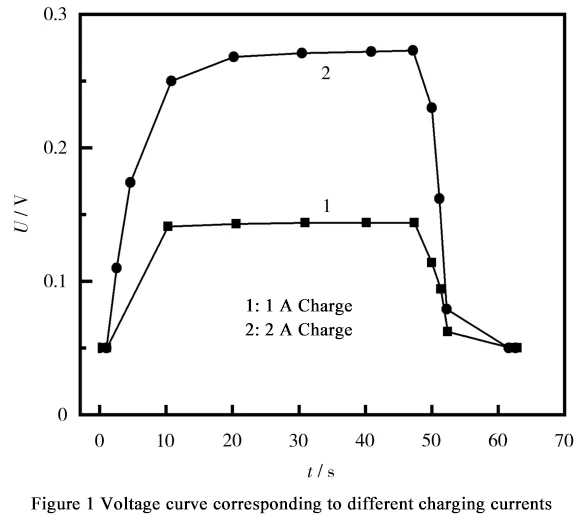
Toliau didinkite įkrovimo srovę, pakeiskite įkrovimo srovę į 3A ir nustatykite įkrovimo laiką atitinkamai į 5s, 10s ir 25s. Akumuliatoriaus įkrovimo bandymo kreivė parodyta 2 pav.

Remiantis 2 paveiksle pateiktu stebėjimu, kai įkrovimo srovė pasiekia 3A, akumuliatoriaus įtampos pokytis yra panašus į 1A ir 2A įkrovimą, kai įkrovimo laikas yra 5 sekundes ir 10 sekundžių. Ilgėjant įkrovimo laikui, kai įkrovimo laikas viršija 10 sekundžių, įtampa lėtai kyla. Kai įkrovimo laikas pasiekia 20 sekundžių, įtampa greitai pakyla. Įkrovimui nustojus, įtampa lėtai krenta, o ankstesnis nulinės įtampos reiškinys per trumpą laiką nepasirodo.
Remiantis įtampos kitimo greitiu įkrovimo metu, galima daryti išvadą, kad akumuliatoriaus viduje esantys šereliai buvo termiškai susilydę dėl įkrovimo metu susidarančios šilumos. Prieš užsiliejant šerdims, įtampa lėtai kyla per 10–20 sekundžių nuo įkrovimo pradžios.
Po 20 sekundžių šerdis susilieja, o akumuliatoriaus įtampa greitai pakyla. Nutraukus įkrovimą, akumuliatoriaus įtampa lėtai mažėja. Verta paminėti, kad po spygliuočių saugiklių akumuliatoriaus viduje vis tiek lieka metalinių nešvarumų, todėl savaime išsikrauna greičiau nei įprasti akumuliatoriai. Todėl normalizavus akumuliatorių, būtina patikrinti jo savaiminio išsikrovimo greitį.
2. Akumuliatoriaus savaiminio išsikrovimo po susidarymo palyginimas
Eksperimentui pasirinkta baterija buvo įkrauta ir iškrauta pagal aukščiau pateiktą formavimo procesą. Po ⑦ veiksmo akumuliatoriaus įkrovos būsena (SOC) buvo maždaug 80%. Akumuliatoriaus savaiminio išsikrovimo testas buvo atliktas kambario temperatūroje ir lyginamas su baterijomis, kuriose yra priemaišų iš tos pačios partijos. Bandymo duomenys pateikti 1 lentelėje.

Iš 1 lentelės matyti, kad akumuliatoriaus savaiminis išsikrovimas, atsirandantis dėl atplaišų, egzistuoja ir turi įtakos akumuliatoriaus įkrovos išlaikymui. Išanalizavus savaiminio išsikrovimo sutrikimų priežastis naudojant įkrovimo srovę, galima intuityviai atspindėti nenormalią elektrodų įbrėžimų situaciją gamybos proceso metu.
Tai rodo, kad būtina toliau stiprinti procesų kontrolės reikalavimus gamybos proceso metu ir laiku prižiūrėti pjaustytuvą, kad būtų užtikrintas akumuliatoriaus veikimas ir sumažintas pavojus saugai. Nupūtus šerdelę, elektrodo viduje vis dar yra metalinių priemaišų.
Pagal savaiminio išsikrovimo duomenis išmatavus akumuliatoriaus talpą, galima daryti išvadą, kad normalią bateriją palikus kambario temperatūroje vieną mėnesį, įtampa nukrenta apie 7mV; po dviejų mėnesių įtampa nukrenta apie 10mV. Tai rodo, kad akumuliatorių, kuriuose yra per daug įbrėžimų, savaiminio išsikrovimo greitis yra didesnis nei įprastų baterijų. Atsižvelgiant į įtampą prieš formavimąsi ir savaiminio išsikrovimo duomenų analizę po talpos padalijimo, galima daryti išvadą, kad per didelės įtrūkimai lems nenormalius akumuliatoriaus įkrovos išlaikymo rodiklius. Akumuliatoriaus elektroduose esantys įdubimai visiškai neišnyks ir ilgainiui turės įtakos akumuliatoriaus veikimui.
Apibendrinant galima teigti, kad įbrėžimai turi neigiamą poveikį akumuliatoriaus veikimui, todėl reikia imtis priemonių, kad gamybos proceso metu susidarytų mažiau sruogų, kad būtų užtikrintas akumuliatoriaus veikimas ir saugumas.
Išvada
Akumuliatoriaus gamybos procese pagrindinis parametras yra elektrodų šerdelių dydžio kontrolė. Kai dėl šlaunies įvyksta trumpasis jungimas, po užpildymo akumuliatoriaus įtampa taps 0. Maža srove įkraunant trumpai sujungtą akumuliatorių, atsiradusį dėl šlifavimo, galima stebėti stabilią įtampą. Kai srovė pasiekia šerdies saugiklio vertę, akumuliatoriaus viduje vis dar yra metalinių priemaišų, kurios ir toliau turės įtakos savaiminiam akumuliatoriaus išsikrovimui, todėl savaiminio išsikrovimo greitis bus didesnis nei įprastų baterijų. Šis metodas gali būti naudojamas norint nustatyti baterijos trumpąjį jungimą, kurį sukelia baterijos gamybos metu atsiradusios šerpetos. Stebėdami įtampos pokyčius, galime vadovautis stiprinant pjaustymo, pjovimo ir vyniojimo įrangos patikrinimus baterijų gamybos proceso metu, kad būtų išvengta didelių nekvalifikuotų akumuliatorių kiekių gamybos. Todėl įkraunant trumpojo jungimo baterijas, kurias sukelia maža srovė, ir stebint įtampos pokyčius, galima efektyviai nustatyti akumuliatoriaus gamybos proceso problemas ir vadovautis atitinkamomis proceso kontrolėmis, siekiant užtikrinti akumuliatoriaus kokybę ir veikimą.


