


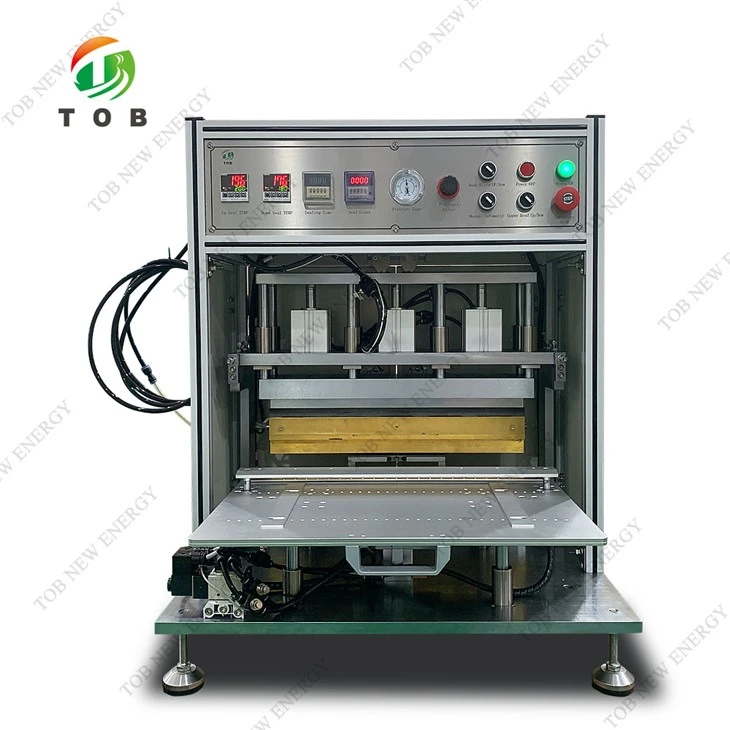

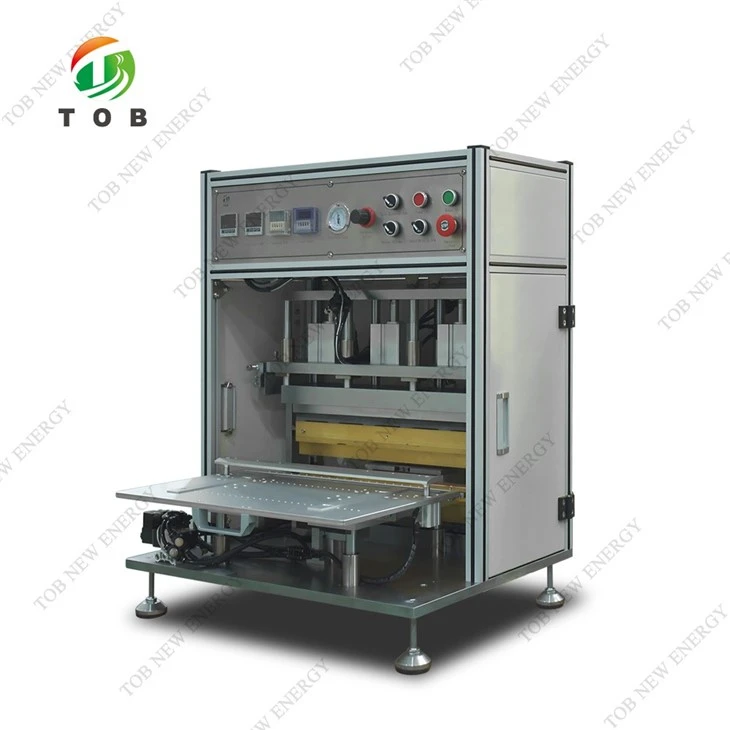
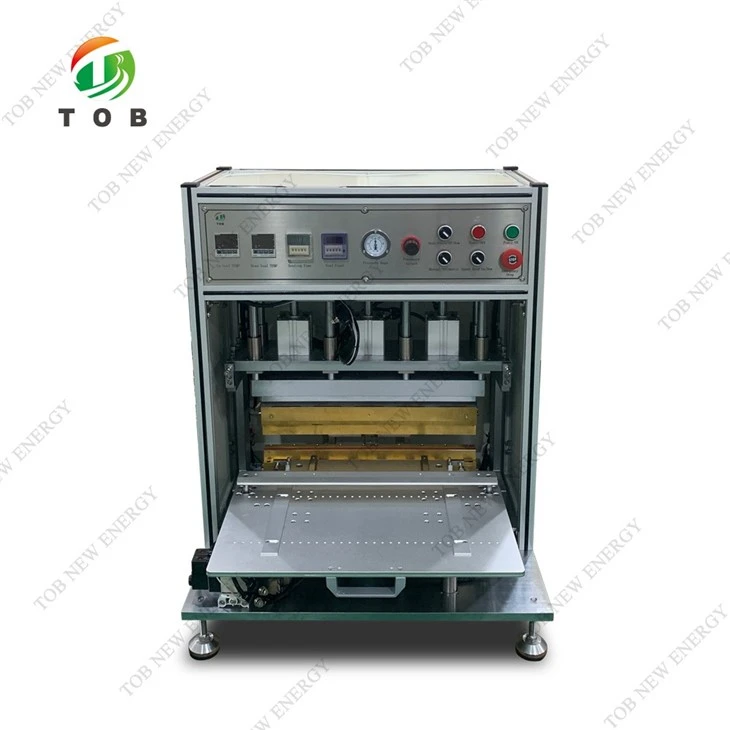
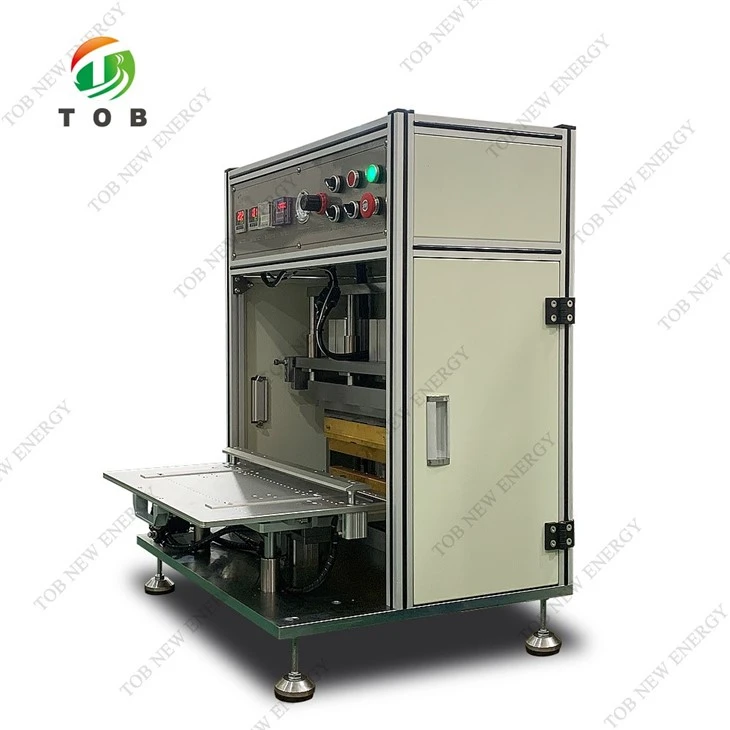
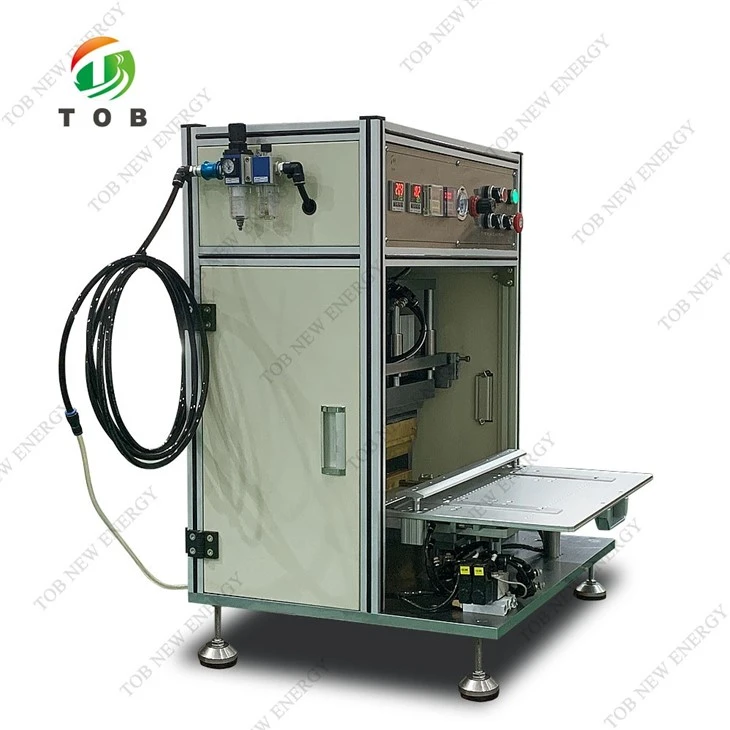
Kietojo kūno maišelio ląstelių sandarinimo mašina
2.Maksimalus sandarinimo akumuliatoriaus ilgis: 500 mm
3. Sandarinimo galvutės darbinės temperatūros diapazonas: Max 250C
4. Sandarinimo plotis: 5,5 mm, pritaikytas
5. Taikymas: maišelio elementų viršaus sandarinimui
500 mm pločio akumuliatoriaus viršaus ir šoninio sandarinimo mašinaKietojo kūno maišelio elementas
Produkto vaizdo įrašas
Specifikacija
1. Įrangos aprašymas
Ši mašina tinka akumuliatoriaus sandarinimo procesui. Darbo metu, temperatūrai pasiekus nustatytą temperatūrą, operatorius uždeda akumuliatorių ant armatūros, rankiniu būdu stumia armatūrą su kreipiamuoju bėgeliu į apatinės sandarinimo galvutės padėtį, nuspaudžia kojinį jungiklį, cilindras pajuda, viršutinė sandarinimo galvutė yra nuspaustas, laikmatis nustatomas pagal laikmatį, pasibaigus sandarinimo laikui, viršutinės galvutės cilindras automatiškai pakyla, kad būtų užbaigtas sandarinimas.Su temperatūros aliarmo funkcija, kad būtų išvengta piktnaudžiavimo; Įrenginyje yra akumuliatoriaus skirtuko padėties nustatymo blokas, kuris gali padėti akumuliatoriaus ąselę geriau tiksliai.
|
Modelis |
TOB-TSS-500 Paprasta baterijų šiluminio sandarinimo mašina |
|
Įtampa |
AC220V/110V |
|
Galia |
2,2 kW |
|
Šildymo vamzdis |
800W |
|
Suslėgto oro reikalavimai |
0.6 MP ar daugiau |
|
Valdymo režimas |
Kojinis jungiklis |
|
Maksimalus sandarinimo akumuliatoriaus ilgis |
500 mm |
|
Sandarinimo laikas |
1-99 sek. galima nustatyti savavališkai |
|
Laiko tikslumas |
±0.1s |
|
Sandarinimo galvutės darbinės temperatūros diapazonas |
Maks 250C |
|
Temperatūros kontrolės tikslumas |
±2C |
|
Sandarinimo plotis |
5,5 mm, pritaikytas |
|
Svoris |
Apie 120 kg |
|
Matmenys (L*P*A) |
Apie 705×605×905 mm |
|
Pagrindinė įranga |
Sandarinimo cilindras Elektromagnetinis vožtuvas Kietojo kūno relė šildymui Termostatas OMRON laiko relė |
Viršutinė polimerinio akumuliatoriaus korpuso sandarinimo technologija yra svarbi akumuliatoriaus pakavimo proceso dalis. Pagrindinis šio proceso tikslas – visiškai izoliuoti akumuliatoriaus elementą nuo išorinės aplinkos ir užkirsti kelią bet kokiai išorinei drėgmei, oro nutekėjimui ir elektrolitų nutekėjimui.
Viršutinės pusės sandarinimo technologija daugiausia apima tris etapus:
Viršutinis sandarinimo procesas: Šiame etape daugiausia pakuojama aliuminio-plastiko plėvelė, poliariniai klijai ir vario-nikelio poliarinės ausų jungtys. Nors šiame etape gali būti gana didelė žalos rizika, proceso ir medžiagų parinkimo tobulinimas gali veiksmingai sumažinti šią riziką.
Šoninio sandarinimo procesas: Šis etapas daugiausia apima sandarinimą tarp aliuminio-plastiko plėvelės CPP sluoksnio. Šiame etape daugiausia reikia užkirsti kelią raukšlių ir burbuliukų atsiradimui, kad būtų užtikrintas pakuotės sandarumas.
Galutinis sandarinimo procesas: Šis etapas yra vakuuminis įpakavimas, nes iš anksto įkraunant ir formuojant ličio bateriją susidarys dujos, o elektrolitas taip pat gali prilipti prie aliuminio-plastiko plėvelės PP sluoksnio, todėl sandarumas prastas. Todėl šiam etapui reikia skirti ypatingą dėmesį, kad būtų išvengta tokių įvykių.
Apskritai polimerinio akumuliatoriaus korpuso viršutinės pusės sandarinimo technologija yra svarbi akumuliatoriaus pakavimo proceso dalis, kuri turi užtikrinti akumuliatoriaus saugumą ir stabilumą, taip pat atitikti akumuliatoriaus išvaizdos ir veikimo reikalavimus. Nuolat tobulinant baterijų technologiją, viršutinės pusės sandarinimo technologija taip pat turi būti nuolat tobulinama ir optimizuojama, kad atitiktų naujus rinkos poreikius.
Produkto ekranas


Mūsų sertifikatas
Daugiau sertifikatųPatento liudijimas

ISO 9001

CE sertifikatas

Susisiekite su mumis

El. paštas:tob.amy@tobmachine.com

Telefonas:+86-18120715609
Populiarus Žymos: kietojo kūno maišelio elementų sandarinimo mašina, tiekėjai, gamintojai, gamykla, kaina
Tau taip pat gali patikti


Siųsti užklausą