


Dabartinis didelių cilindrinių baterijų gamybos efektyvumas ir našumas vis dar yra palyginti žemas, o siekiant didelio efektyvumo masinės gamybos vis dar kyla šie proceso sunkumai:
1) Viso skirtuko formavimas: sunku kontroliuoti išlyginimo tikslumą ir stiprumą, kad nebūtų pažeistas srovės rinktuvas arba nesusidarytų šiukšlių, dulkių ir kt.
2) Kolektoriaus plokštė ir stulpelio gnybtas: sunkumų kyla dėl aukštų suvirinimo tikslumo kontrolės, prasiskverbimo ir slėgio kontrolės reikalavimų, todėl reikia vengti klaidingo suvirinimo ir suvirinimo perforacijos.
3) Sandarinimo suvirinimas: sunkumas kyla dėl atskaitos plokštumos nuokrypio esant didelio greičio sąlygoms, o tai turi įtakos suvirinimo tikslumui. Pagrindinis skausmo taškas yra tai, kad suvirinimo metu nukrenta nikeliavimo sluoksnis, dėl kurio apvalkalas pradeda rūdyti.
4) Apvyniojimas: pagrindinis skausmo taškas yra nekontroliuojama ąselės formos pasikeitimo rizika pjovimo, vyniojimo, transportavimo ir vyniojimo metu. Sunkumas slypi integruotame lazerinio valdymo ir tikslios automatikos valdyme, kai sujungiami pjovimo ir vyniojimo procesai, taip pat gerinant auselių pjovimo kokybę ir apvijų išlygiavimo tikslumą naudojant uždarojo ciklo valdymą realiuoju laiku.
5) Elektrolitų užpildymas: Kadangi didelio cilindro vidinės erdvės panaudojimas yra didesnis, jo vidinis įtempis yra stipresnis, todėl gali kilti problemų, tokių kaip elektrolitų įsiskverbimo sunkumai ir mažas elektrolitų užpildymo efektyvumas.
1. Pilno skirtuko formavimo proceso sunkumai ir sprendimai
Gaminant didelius cilindrinius akumuliatorius, siekiant išvengti baterijų skardinių vidinės sienelės įbrėžimų per ąselę, kai akumuliatoriaus elementas įdedamas į skardines, ir užtikrinti akumuliatoriaus ąselės ir kolektoriaus plokštės suvirinimo efektą, reikalingas viso skirtuko formavimo procesas. Tačiau kadangi didelės cilindrinės baterijos dažniausiai naudoja viso skirtuko procesą, akumuliatoriaus skirtukų skaičius yra didelis, o viso skirtuko formavimo procesui keliami aukšti reikalavimai, daugiausia:
1) Viso skirtuko formavimo greitis yra per greitas, o elektrodą lengva pasukti į išorę.
2) Jei viso skirtuko formavimo procesas nėra gerai kontroliuojamas, dulkės gali susidaryti lengvai;
3) Kolektoriaus konstrukcijos kritinė įtempių vertė yra maža, todėl formuojant kolektorius pažeidžiamas.
2. Kolektorinių plokščių suvirinimo proceso sunkumai ir sprendimai
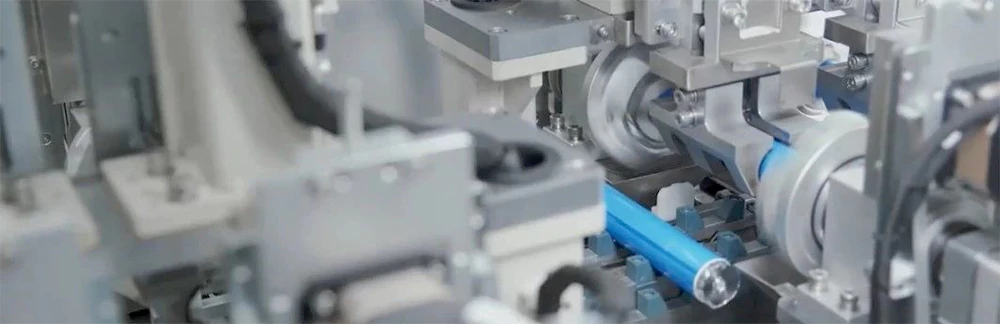
Lazerinio suvirinimo technologija yra didelių cilindrinių baterijų su pilnais stulpeliais išeiga ir gamybos efektyvumo kliūtis. Tai daugiausia suvirinant kolektorines plokštes, suvirinant gnybtus ir sandarinimo suvirinimą. Sunkumai suvirinant kolektoriaus plokštes ir akumuliatoriaus skirtukus yra šie:
1) Nepadengta „tuščia“ krašto dalis yra labai trumpa, o suvirinimo tikslumo ir temperatūros kontrolės reikalavimai yra aukšti. Techniškai būtina vengti tiek šalto suvirinimo, tiek suvirinimo perforacijos, ir baterijų trumpojo jungimo, kurį sukelia terminis separatoriaus susitraukimas arba purslų gedimas dėl padidėjusios suvirinimo temperatūros.
2) Vario kolektoriaus plokščių suvirinimo siauro proceso lango problema.
Pagrindiniai sprendimai yra šie:
1) Pagerinkite kolektoriaus plokščių medžiagų suvirinamumą, pvz., pagrįstą storio dizainą, paviršiaus apdorojimą ir kt.
2) Lazerinio suvirinimo technologijos tobulinimas.
3) Internetinės aptikimo technologijos tobulinimas lazerinio suvirinimo kokybei užtikrinti.

3. Sunkumai ir sprendimai suvirinimo procese
Suvirinimo lazeriu proceso sunkumas yra tas, kad stulpelio gnybtas yra storas ir jam reikia daug energijos, kad prasiskverbtų į stulpelio gnybtą. Kolektoriaus plokštė yra plona, todėl suvirinimo proceso metu sunku valdyti energiją ir lengva suvirinti per kolektoriaus plokštę.
Pagrindiniai sprendimai yra šie:
1) Specifinis stulpo dizainas, pvz., storio kontrolė ir paviršiaus medžiagos apdorojimas.
2) Lazerio energijos valdymo ir suvirinimo tikslumo gerinimas.
3) Internetinės aptikimo technologijos tobulinimas lazerinio suvirinimo kokybei užtikrinti.
4. Sandarinimo suvirinimo sunkumai ir sprendimai
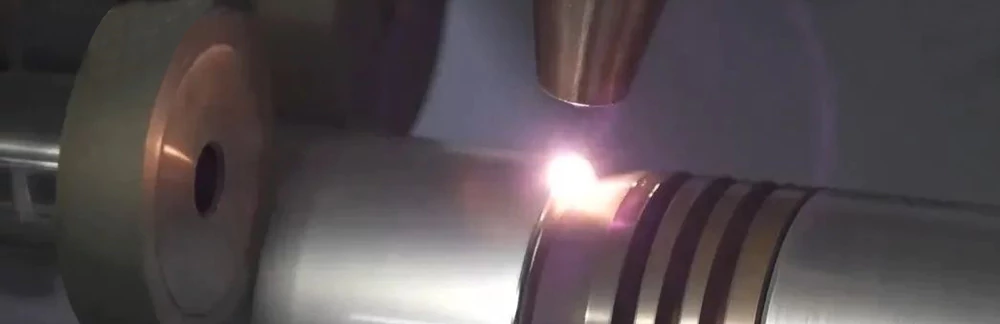
Suvirinimo sandarinimo sunkumas yra: suvirinimo tikslumo ir kokybės kontrolė didelio greičio sukimosi sąlygomis.
Tuo pačiu metu lazerinis suvirinimas gali lengvai pažeisti nikeliuotą korpuso sluoksnį, dėl kurio korpusas gali rūdyti.
Plonasieniams korpusams būtina užtikrinti ir suvirinimo stiprumą, ir akumuliatoriaus elemento sandarumą, o suvirinimo tikslumo kontrolė yra didesnė.
Skirtingai nuo mažų cilindrinių baterijų, didelės cilindrinės baterijos turi mažesnį skardinių stiprumą, daugiau elektrolito akumuliatoriuje ir didesnį vidinį slėgį, o tai kelia didesnius reikalavimus atsparumui slėgiui ir prievado stabilumui.
Sandarinimo suvirinimas ne tik optimizuoja suvirinimo procesą, bet ir gali optimizuoti akumuliatoriaus medžiagas, tokias kaip korpusai ir elektrolitai, kad sumažintų vidinį akumuliatoriaus slėgį arba pagerintų korpuso atsparumą rūdims, taip sumažinant prastą suvirinimą ir pagerinant suvirinimo stabilumą. poveikis.
5. Apvijų išlyginimo sunkumai ir sprendimai
Palyginti su mažomis cilindrinėmis baterijomis, didelių cilindrinių baterijų skersmuo yra beveik dvigubai didesnis. Kalbant apie elektrodo apviją, pagrindinis skausmo taškas yra nekontroliuojama akumuliatoriaus ąselės formos pokyčių rizika pjovimo, vyniojimo, transportavimo metu. Sunkumas kyla dėl integruoto lazerinio valdymo ir tikslios automatikos valdymo po to, kai sujungiami pjovimo ir vyniojimo procesai, o stulpų ausų pjovimo kokybė ir apvijų išlygiavimo tikslumas pagerinamas naudojant uždarojo ciklo valdymą realiuoju laiku.
Pagrindiniai sprendimai yra šie:
1) Integruoto lazerinio pjovimo ir apvijos gamybos metodo taikymas, siekiant sumažinti akumuliatoriaus ąselės formos pasikeitimo riziką tranzitinėje transporto jungtyje.
2) Optimizuokite medžiagas, kad sumažintumėte žaliavų, tokių kaip elektrodas, paklaidą ir sumažintumėte apvijų gamybos defektus.
3) Sustiprinkite aptikimo sistemą, realiuoju laiku stebėkite kiekvienos elektrodo įeinančios medžiagos storį, atstumą tarp akumuliatoriaus ąselių ir kt. bei grįžtamąjį ryšį su galine vyniojimo mašina, kad ji galėtų atlikti atitinkamus tikslus koregavimus ir taip pagerinti vyniojimo mašinos išlyginimo tikslumas.
6. Elektrolitų įsiskverbimo sunkumai ir sprendimai
Elektrolito įsiskverbimo sunkumai taip pat yra vienas iš sunkumų gaminant didelius cilindrinius akumuliatorius. Palyginti su mažomis cilindrinėmis baterijomis, didelių cilindrinių baterijų vidinės erdvės panaudojimas yra didesnis, o baterijos viduje padidėja aktyvių medžiagų (teigiamų ir neigiamų elektrodų) kiekis, todėl padidėja energijos tankis. Tačiau kompaktiškesnė vidinė korpuso erdvė lemia didesnį elektrolito klampumą, o tai labai sumažina elektrolito drėkinamumą. Be to, paties cilindrinio akumuliatoriaus vidinis išsiplėtimas išspaudžia vidinę konstrukcinės dalies sienelę, o tai sumažins faktinį efektyvų kontaktą tarp poliaus dalies ir elektrolito, taip paveikdamas tolesnį akumuliatoriaus ciklą ir talpą.
Sprendimą galima pasiekti šiais būdais:
1) elektrolito formulės optimizavimas;
2) naudojant varpelio formos ertmę;
3) tinkamai padidinti vakuumo slėgį ir kintamus ciklus ir pan., siekiant pagerinti elektrolitų infiltracijos efektą ir sutrumpinti infiltracijos laiką.


